热门产品
MORE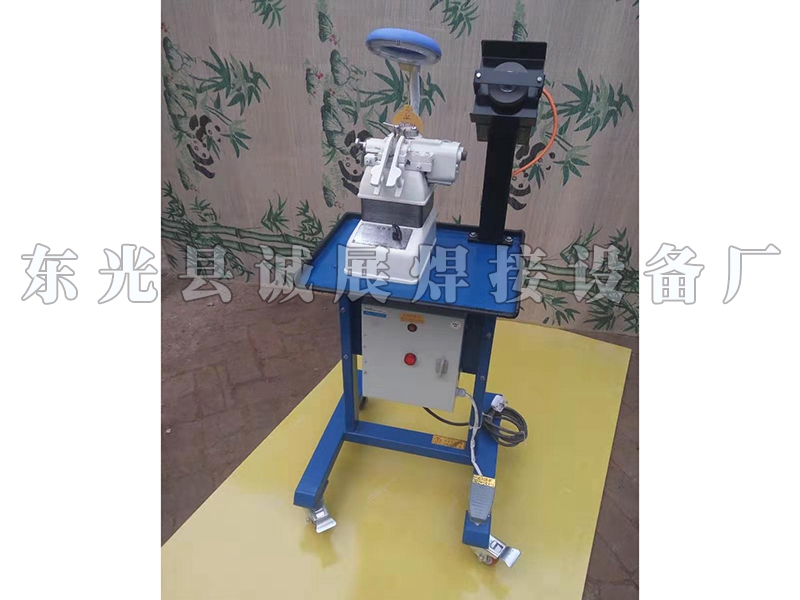
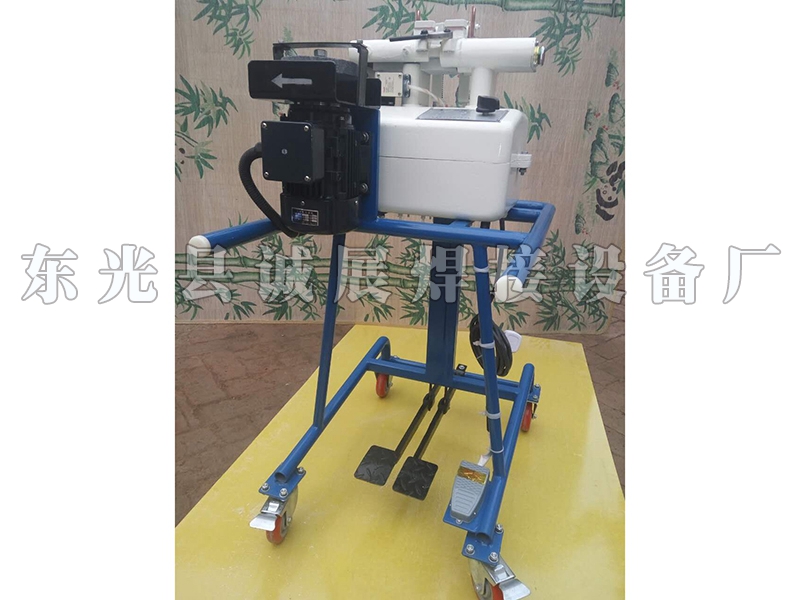
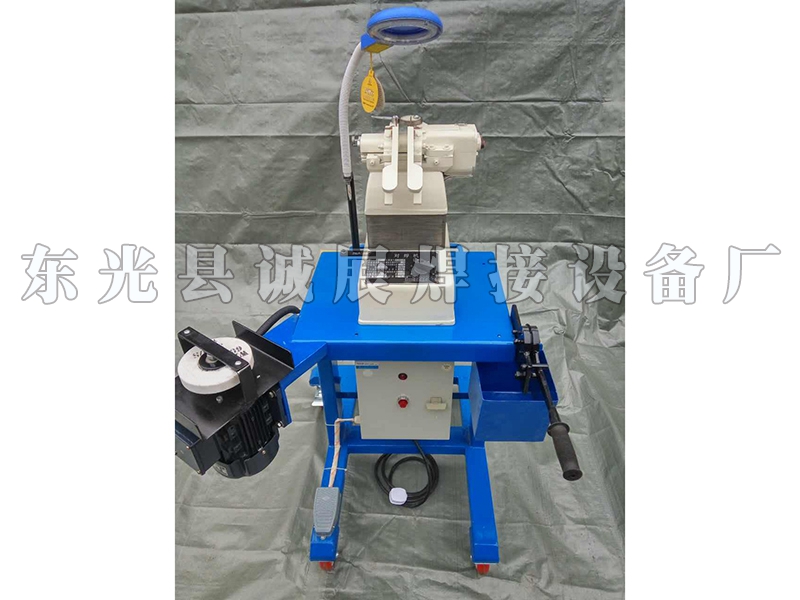
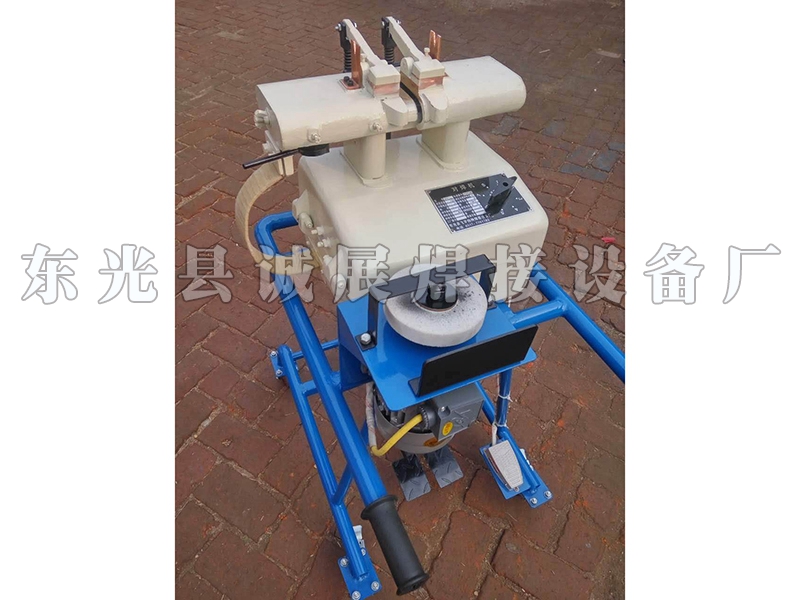
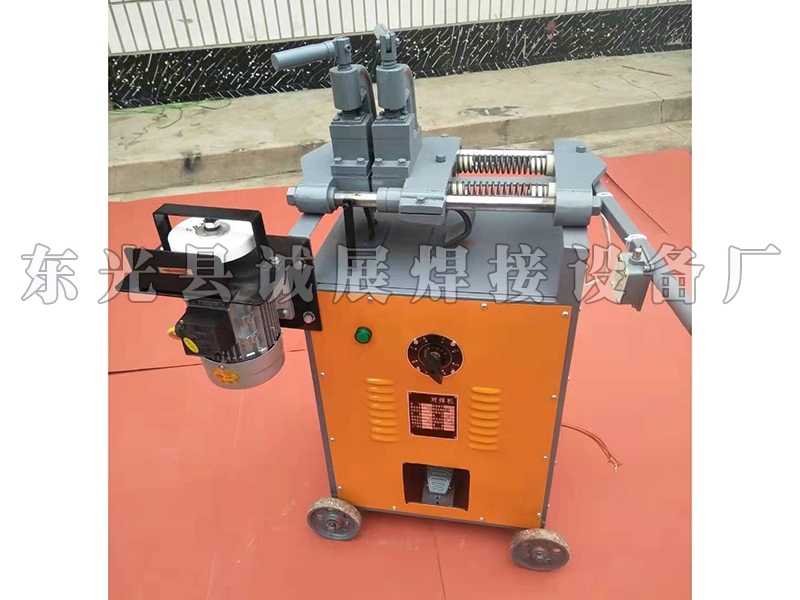
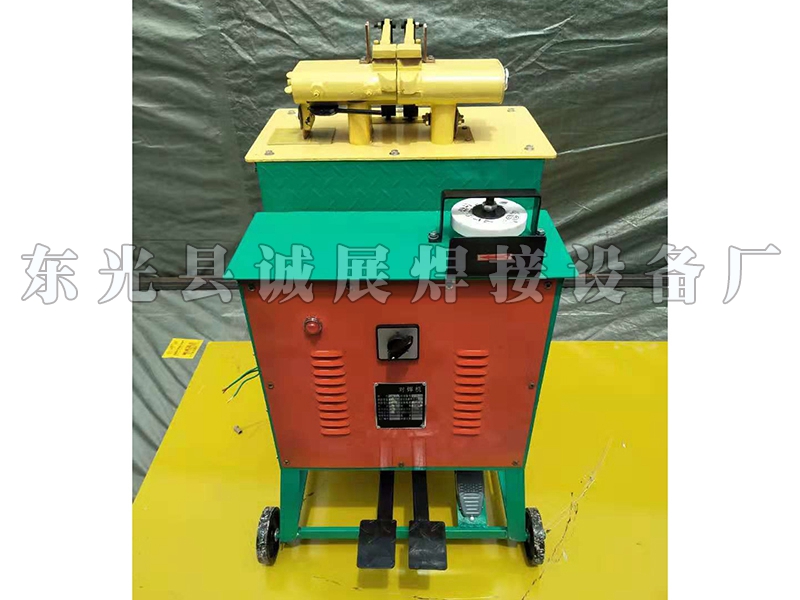
油桶缝焊机的技术参数介绍
油桶缝焊机是将焊接零件组装在接合或对接接头中,置于二转轮电之间,使滚轮电加压焊接零件旋转,连续或断续脉冲送电,即,形成连续焊接部的电阻焊接设备。也可以说金属桶焊接机是点焊的进化。油桶缝焊机广泛应用于要求密封性的接头制造中,有时也用于焊接普通的非密封钣金零件,焊接的金属材料的厚度通常为0.1~2.5mm。
技术参数
「1」焊接电流的影响
电流对发热量的影响大于电阻和时间。因此,在点焊过程中,它是一个严格控制的参数。造成电流变化的主要原因是电网电压波动和交流焊机二次回路阻抗的变化。阻抗的变化是由于回路的几何形状的改变,或者是由于在二次回路中引入了不同数量的磁性金属。对于直流焊机,二次回路的阻抗对电流没有明显的影响。除焊接电流总量外,电流密度对焊点加热有显著影响,焊点分流,焊点尺寸增大,焊点接触面积增大,焊点强度明显降低,从而降低焊点的电流密度和焊接热。
「2」焊接时间的影响
为了熔核尺寸和焊缝强度,焊接时间和焊接电流在范围内是相辅相成的。为了获得具有强度的焊点,可以使用大电流和短时间(强条件,也称为强规格),可以使用小电流和长时间(弱条件,也称为弱规格)。强或弱条件的选择取决于金属的性能、厚度和所用焊机的功率。然而,对于不同性能和厚度的金属所需的电流和时间,仍然存在一个上限和下限,这超过了这个限度,将无法形成合格的熔核。
「3」电极压力的影响
电极压力对电极之间的总电阻R有显著的影响,随着电极压力的增加,R显著降低。此时,焊接电流虽然略有增加,但不会影响R值降低所引起的热产量下降,因此焊点强度随着电极压力的增大而降低。随着焊条压力的增大,焊点强度可以通过增加焊接电流或延长焊接时间来保持不变,以弥补电阻的降低。这种焊接条件有利于提高焊点强度的稳定性。当电极压力过小时,会产生飞溅,降低焊点的强度。
「4」电极形状及材料性能的影响
由于电极的接触面积决定着电流密度,电极材料的电阻率和导热性关系着热量的产生和散失,因而电极的形状和材料对熔核的形成有显著影响。随着电极端头的变形和磨损,接触面积将增大,焊点强度将降低。
「5」工件表面状况的影响
工件表面的氧化物、污垢、油等杂质增加了接触电阻。太厚的氧化物层甚至会导致电流通过。由于电流密度过大,局部导通会导致飞溅和表面烧熔。氧化层的不均匀性也影响单独焊缝的加热的不均匀性,从而导致焊接质量的波动。因此,对工件表面的清洁是质量较高接头的条件。